Powrót
 20 października 2026
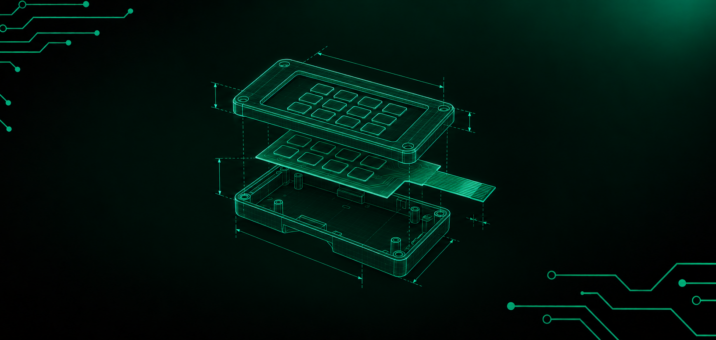
Konstruktor zamyka dokumentację. Rysunek obudowy wygląda dobrze, wymiary się zgadzają, BOM (zestawienie materiałowe) jest kompletne. Sześć tygodni później wraca prototyp: klawiatura odstaje na jednej krawędzi, taśma za krótka o piętnaście milimetrów, test szczelności IP67 nie przechodzi. Projekt trafia do poprawki, ponieważ obudowa nie została zaprojektowana pod klawiaturę membranową.
Ten scenariusz powtarza się regularnie i prawie zawsze ma to samo źródło: decyzje podjęte przy biurku projektowym, zanim ktokolwiek dotknął materiału. Obudowa pod klawiaturę membranową to znacznie więcej niż pojemnik na elektronikę. To element systemu HMI (interfejsu człowiek-maszyna, czyli panelu, przez który operator steruje urządzeniem), od którego zależy szczelność, trwałość i koszt serwisu całego urządzenia.
Klawiatura membranowa ma grubość od 0,9 do 1,4 mm. Przy takich wymiarach każda dziesiąta milimetra wpływa na pasowanie, klejenie i odporność na warunki środowiskowe. Jeśli obudowa tego nie uwzględni, żaden producent nie dostarczy panelu, który będzie się zachowywał poprawnie.
Tolerancje wymiarowe i pasowanie panelu do obudowy
Całe morze szczegółów zaczyna się od głębokości wybrania w obudowie. To wybranie, zwane kieszenią lub gniazdem, stanowi zagłębienie, w które wpasowuje się klawiaturę membranową. Zbyt płytkie spowoduje, że krawędzie panelu będą wystawać ponad powierzchnię obudowy. Zbyt głębokie utworzy szczelinę, w którą wnika wilgoć i brud.
Standardowa klawiatura sześciowarstwowa, z tłoczonymi klawiszami i metalowymi blaszkami stykowymi (elementami, które dają charakterystyczne „kliknięcie” przy naciśnięciu), ma grubość od 0,9 do 1,4 mm. Do tego dochodzi warstwa kleju montażowego. Najpopularniejszy klej 3M 467MP ma grubość 0,06 mm, a grubsza wersja 3M 468MP to 0,13 mm. Głębokość kieszeni musi uwzględnić sumę tych wartości plus margines na ewentualne nierówności podłoża.
Dokładność wymiarowa samej klawiatury zależy od technologii cięcia. Wykrojnik stalowy daje tolerancję ±0,2 mm, standardowe cięcie laserowe ±0,3 mm, a oprzyrządowanie twarde (ang. hard tooling, czyli dedykowane formy stalowe wykonywane pod konkretny projekt) pozwala zejść do ±0,05 mm. Są to wielkości, które mają bezpośrednie przełożenie na estetykę: oko ludzkie dostrzega asymetrię szczeliny już na poziomie 0,1 mm. Na rysunku tolerancja to abstrakcyjna wartość. Na gotowym urządzeniu to nierówna krawędź widoczna od pierwszego spojrzenia.
Tworzywa sztuczne zachowują się inaczej niż metale. Ich rozszerzalność cieplna jest od pięciu do dziesięciu razy większa. Przy dużych panelach i różnicach temperatur powyżej 50°C wymiary obudowy zmieniają się na tyle, że pasowanie zaprojektowane w warunkach pokojowych przestaje działać. Konstruktor, który tego nie uwzględni, dostanie prototyp idealnie dopasowany w laboratorium i luźny na hali produkcyjnej zimą.
Jeden parametr jest regularnie pomijany: margines grafiki, zwany overprint. To naddatek farby (minimum 0,5 mm) wokół krawędzi panelu, okienek i otworów. Bez niego po cięciu pojawiają się białe linie na krawędziach.
Klejenie i uszczelnienie
Klej w klawiaturze membranowej pełni jednocześnie funkcję mocowania i uszczelnienia. Jego dobór determinuje trwałość połączenia, odporność na warunki środowiskowe i zdolność utrzymania odpowiedniej klasy szczelności IP (międzynarodowy standard określający stopień ochrony obudowy przed pyłem i wodą; IP65 oznacza pełną pyłoszczelność i ochronę przed strugą wody, IP67 dopuszcza krótkotrwałe zanurzenie).
Decyzja zaczyna się od powierzchni obudowy. Gładkie metale i tworzywa o wysokiej energii powierzchniowej, takie jak ABS czy polistyren, stanowią dobre podłoże dla cienkich klejów typu 3M 467MP. Powierzchnie chropowate wymagają grubszej warstwy, na przykład 3M 468MP. Najtrudniejsze podłoża to tworzywa o niskiej energii powierzchniowej (polipropylen, polietylen, powłoki proszkowe), gdzie konieczne są specjalistyczne kleje, takie jak 3M 9472LE. Błędne dopasowanie kleju do podłoża to jeden z najczęściej zgłaszanych problemów przy testach szczelności.
Szerokość paska klejącego na obrysie klawiatury ma bezpośredni wpływ na skuteczność uszczelnienia. Im szerszy obwodowy pasek kleju, tym lepsza bariera między wnętrzem urządzenia a otoczeniem. Konstruktor powinien zarezerwować na ten pasek tyle miejsca, ile pozwala geometria panelu.
Oddzielnym zagadnieniem jest uszczelnienie wyjścia taśmy połączeniowej. To płaski, elastyczny element (w dokumentacji technicznej oznaczany jako tail), który wyprowadza sygnały elektryczne z klawiatury do płyty głównej urządzenia. Punkt, w którym taśma przechodzi przez otwór w obudowie, stanowi najczęstsze miejsce utraty szczelności. Uszczelnić go można masą silikonową, dedykowaną uszczelką lub dodatkową warstwą kleju wokół otworu. Bez tego zabezpieczenia urządzenie nie osiągnie deklarowanej klasy IP65 czy IP67, nawet jeśli sama klawiatura została wykonana bezbłędnie.
Projektowanie szczelnych paneli wymaga rozstrzygnięcia jeszcze jednej kwestii: jak pogodzić odpowietrzanie klawiszy z zamknięciem obudowy. Każdy przycisk membranowy potrzebuje kanału, przez który uchodzi powietrze podczas nacisku. Ten kanał zapewnia prawidłowy „klik”, charakterystyczne sprzężenie zwrotne, po którym operator wie, że przycisk zadziałał. W panelach o klasie IP65 i wyższej kanały te nie mogą prowadzić na zewnątrz, bo stają się drogą wlotu wody. Rozwiązaniem są zamknięte pętle odpowietrzające (ang. internally vented), które wyrównują ciśnienie wewnątrz struktury klawiatury bez kontaktu z otoczeniem.
Jedno musi być jasne jeszcze przed montażem: klawiatura membranowa po naklejeniu i dociśnięciu nie nadaje się do odklejenia. Kleje akrylowe aktywowane naciskiem osiągają pełną siłę wiązania dopiero po dociśnięciu panelu do obudowy. Próba demontażu niszczy warstwy klejące i przewodzące. Każda pomyłka na etapie montażu oznacza nowy panel.
Grubość ścianek a wytrzymałość obudowy
Intuicja podpowiada, że grubsza ścianka to mocniejsza obudowa, ale w przypadku tworzyw sztucznych ta reguła nie działa. Grube ścianki prowadzą do nierównomiernego skurczu podczas formowania, deformacji wypraski i powstawania rys naprężeniowych, więc zamiast wzmacniać konstrukcję, osłabiają ją.
Sztywność obudowy z tworzywa buduje się inaczej: przez żebra wzmacniające, zakrzywienia powierzchni i zachowanie równomiernej grubości ścian w całej konstrukcji. Gwałtowne skoki grubości to miejsca, w których koncentrują się naprężenia. Dobrze zaprojektowana obudowa jest cienka, ale usztywniona geometrią.
Bezpośrednio wpływa to na zachowanie klawiatury membranowej. Panel ma grubość od 0,6 do 1,0 mm. Sam z siebie nie trzyma nacisku. Jego odporność mechaniczna zależy od podłoża, na którym jest naklejony. Jeśli obudowa ugina się pod palcem operatora, klawiatura ugina się razem z nią, a blaszki stykowe przestają prawidłowo domykać obwód. W zaawansowanych konstrukcjach stosuje się zintegrowane wkładki akrylowe, które chronią blaszki przed deformacją przy silnym, punktowym nacisku.
Dobór materiału zależy od warunków pracy. Profile aluminiowe oferują najwyższą stabilność i odporność na uderzenia. Poliester wzmocniony włóknem szklanym (UP-GF) zapewnia wysoką wytrzymałość przy niższej masie. Szklane panele frontowe chronią elektronikę i są odporne na ścieranie. Poliamid z kulkami szklanymi (PA-GB) sprawdza się tam, gdzie urządzenie pracuje w trudnych warunkach przez lata.
Stabilność wymiarowa obudowy pod wpływem temperatury bywa pomijana, choć rozstrzyga o trwałości całego systemu. Rozszerzalność cieplna tworzyw potrafi rozszczelnić system uszczelnień w ciągu jednego sezonu eksploatacji. Obudowa, która w laboratorium utrzymuje IP67, po roku pracy w zmiennych warunkach termicznych może tego nie robić. Grubość i geometria muszą uwzględniać te zmiany od samego początku projektu.
Otwory na złącza, kable i podświetlenie
Każdy otwór w obudowie to potencjalne miejsce awarii. Dotyczy to wyjścia taśmy połączeniowej, otworów pod złącza i kable zasilające, a także okien pod wyświetlacze.
Wyjście taśmy wymaga spełnienia kilku warunków jednocześnie. Otwór musi być pozbawiony ostrych krawędzi i zadziorów, bo nawet drobne uszkodzenie może przerwać srebrne ścieżki przewodzące na taśmie. Minimalny promień gięcia taśmy wynosi 2 mm. Nigdy nie wolno jej zaginać pod kątem ostrym. Długość taśmy powinna uwzględniać tak zwaną pętlę serwisową, czyli zapas od 15 do 25 mm, który pozwala na swobodny montaż bez mechanicznego naciągania. Zbyt krótka taśma powoduje unoszenie się krawędzi klawiatury i pękanie ścieżek.
Ochrona przed wyładowaniami elektrostatycznymi (ESD, czyli nagłym przepływem ładunku elektrycznego, który może uszkodzić wrażliwą elektronikę) wymaga, by ścieżki przewodzące wewnątrz klawiatury znajdowały się co najmniej 12 mm od krawędzi panelu lub otworu. Ta odległość zwiększa tak zwaną drogę upływu i minimalizuje ryzyko uszkodzeń.
Wymagania dotyczące ekranowania elektromagnetycznego (EMI/RFI, czyli ochrony przed zakłóceniami, które mogą powodować błędne odczyty lub resetowanie urządzenia) mogą wymusić dodanie warstwy folii aluminiowej lub zadruku srebrem. Dodatkowa warstwa zwiększa grubość panelu i musi zostać uwzględniona w głębokości kieszeni obudowy. Ekran wymaga też punktu uziemienia, najczęściej realizowanego przez metalowy kołek lub dodatkowy styk w taśmie, podłączony do masy obudowy.
Okna pod wyświetlacze (LCD, TFT) wymagają precyzyjnego wymiarowania. Zbyt małe okno przysłoni część obrazu na wyświetlaczu. Zbyt duże odsłoni elementy wewnętrznej konstrukcji. Eliminacja szczeliny powietrznej między wyświetlaczem a panelem frontowym (bezpęcherzykowe łączenie optyczne, w branży określane jako bonding) poprawia kontrast i zapobiega kondensacji wilgoci wewnątrz. Standardowe okna oferują przepuszczalność światła na poziomie około 92%. Na okienkach wyświetlaczy stosuje się też powłoki utwardzane (ang. hardcoat), które zwiększają odporność na zarysowania.
Podświetlenie stanowi osobne wyzwanie. Standardowa klawiatura membranowa jest zbyt cienka, żeby pomieścić diody LED SMD (małe elementy półprzewodnikowe montowane bezpośrednio na powierzchni obwodu). Ich integracja wymaga tłoczenia folii frontowej (ang. embossing, czyli formowania wypukłości na powierzchni panelu) lub dodania warstw dystansowych (spacerów), co zwiększa grubość całego panelu do około 4 mm. Konstruktor musi uwzględnić tę zmianę w głębokości kieszeni obudowy. Przy wielu diodach pojawia się też problem ”wycieków” światła między sąsiednimi klawiszami, który rozwiązuje się przez materiały tłumiące i lakiery strukturalne.
Złącza elektryczne wymagają jednoznacznej specyfikacji w dokumentacji. Najczęściej stosuje się złącza Crimpflex (wtykowe złącza z rastrem, czyli odległością między stykami, wynoszącą 2,54 mm) lub taśmy przygotowane pod złącza ZIF (zero insertion force, czyli złącza, w których taśma wsuwana jest bez oporu i blokowana zatrzaskiem; raster 1,0 mm, 1,25 mm lub 2,54 mm).
Dokumentacja musi precyzyjnie określać orientację styków: do góry czy do dołu. Niedopasowanie rastra taśmy do złącza na płytce PCB (ang. printed circuit board, czyli płytka drukowana, na której zamontowane są komponenty elektroniczne urządzenia) to problem, który ujawnia się dopiero przy pierwszym uruchomieniu prototypu.
Najczęstsze błędy w dokumentacji projektowej
Błędy materiałowe pojawiają się, gdy konstruktor stosuje poliwęglan (PC) w miejscach klawiszy tłoczonych. Poliwęglan jest sztywny i po stosunkowo niedługim czasie eksploatacji pokrywa się mikropęknięciami w strefach ugięć. Poliester (PET) wytrzymuje ponad milion cykli. Na karcie katalogowej różnica między tymi materiałami wygląda subtelnie. Na linii produkcyjnej po roku eksploatacji rozstrzyga o tym, czy panel trzeba wymienić. Drugi częsty błąd materiałowy to projektowanie zbyt płytkiego wybrania w obudowie: 0,5 mm przy panelu, który z blaszkami i podświetleniem ma grubość dochodzącą do 1,4 mm.
Błędy w elektronice i wyprowadzeniach dotyczą przede wszystkim taśmy połączeniowej. Projektowanie jej długości „na styk”, bez zapasu na pętlę serwisową, prowadzi do naprężeń mechanicznych i pękania ścieżek. Brak definicji orientacji styków w złączu ZIF skutkuje błędnym montażem. Niedopasowanie rastra taśmy do złącza na płytce PCB (na przykład 1,0 mm zamiast 0,5 mm) to problem, który wychodzi dopiero przy próbie podłączenia gotowego panelu.
Błędy w uszczelnianiu wynikają z traktowania szczelności IP jako cechy samej klawiatury. Tymczasem IP65 czy IP67 to wynik działania systemu: klawiatury, obudowy i uszczelnienia otworu na taśmę. Jeśli choćby jeden z tych elementów zawiedzie, test szczelności nie przejdzie. Typowa pomyłka to stosowanie cienkiego kleju na chropowatej lub malowanej proszkowo powierzchni, która wymaga grubszej warstwy.
Błędy graficzne bywają bagatelizowane, choć wpływają zarówno na estetykę, jak i trwałość. Brak marginesu overprint (minimum 0,5 mm) daje białe linie na krawędziach po cięciu. Umieszczenie grafiki na zewnętrznej stronie folii frontowej, zamiast na spodniej (zadruk od strony wewnętrznej), powoduje jej szybkie ścieranie pod wpływem czyszczenia i promieniowania UV. Przekazywanie plików w zbyt niskiej rozdzielczości lub formacie rastrowym skutkuje „poszarpanymi” liniami na gotowym produkcie.
Jak to wygląda u nas w Qwerty?
W Qwerty traktujemy projektowanie obudowy jako pierwszy etap współpracy, więc zanim dobierzemy materiał elewacji czy typ tłoczenia klawiatury membranowej, analizujemy środowisko pracy urządzenia: czy to sterylna sala w szpitalu, zapylona hala przemysłowa, czy pokład jednostki morskiej. Każdy z tych kontekstów wymusza inne decyzje materiałowe, inne podejście do szczelności i inny dobór kleju.
Nasz park maszynowy i proces produkcji pozwalają na precyzję, która eliminuje część problemów na starcie. Cięcie laserowe z kontrolą wizyjną osiąga tolerancję 0,05 mm. Łączenie optyczne (bonding) eliminuje szczelinę powietrzną i problem kondensacji. Montaż komponentów SMD odbywa się na automatach montażowych (urządzeniach, które pobierają miniaturowe elementy elektroniczne i precyzyjnie umieszczają je na obwodzie), co zapewnia powtarzalność parametrów elektrycznych w produkcji seryjnej.
Każda nowa seria przechodzi wieloetapowe testy: odporność na uderzenia, wibracje, szczelność. Jako jedyni na rynku oferujemy 36-miesięczną gwarancję na nasze wyroby. Na etapie zmian projektowych obowiązuje zasada odpowiedzi w ciągu 24 godzin.
Z naszej perspektywy typowy projekt obejmuje analizę kilku wzajemnie powiązanych czynników:
- kontekst środowiskowy i warunki eksploatacji urządzenia,
- dobór materiału frontu (PET, PC, szkło) pod kątem wymagań mechanicznych i chemicznych,
- integracja wyświetlaczy, podświetlenia i elementów dotykowych w jedną strukturę,
- optymalizacja wymiarów kieszeni i tolerancji pod konkretną technologię cięcia,
- projektowanie systemu uszczelnień jako całości, łącznie z wyjściem taśmy.
Na rynku klawiatur membranowych wielu producentów realizuje zamówienie zgodnie z dostarczoną dokumentacją. W Qwerty zaczynamy od pytań do tej dokumentacji.
Checklista przed przekazaniem projektu do produkcji
Zanim zamkniesz pliki projektowe, upewnij się, że dokumentacja odpowiada na każde z poniższych pytań:
- materiał elewacji: czy określono typ (PET lub PC) i grubość (0,125–0,2 mm dla PET, 0,175–1,0 mm dla PC)?
- tłoczenie: czy podano typ (poduszkowe lub ramkowe) oraz wysokość (standardowo 0,3–0,8 mm)?
- sprzężenie zwrotne (feedback dotykowy): czy wybrano rodzaj elementu zwiernego: blaszka metalowa (1–5 mln cykli), kopułka polimerowa (100–500 tys. cykli) czy wersja bez „kliku”?
- topologia obwodu: czy ustalono układ matrycowy lub indywidualny i liczbę ścieżek?
- wyprowadzenie taśmy: czy zdefiniowano kierunek wyjścia, długość (z pętlą serwisową 15–25 mm), orientację styków i raster złącza?
- podświetlenie: w przypadku paneli podświetlanych, czy określono liczbę diod LED, kolory, napięcie i sposób ograniczania prądu?
- klejenie: czy dobrano typ kleju do materiału i powłoki powierzchni obudowy?
- szczelność IP: czy klasa szczelności została rozwiązana systemowo, łącznie z uszczelnieniem otworu na taśmę?
- grafika: czy zdefiniowano kody Pantone, rozmiary okienek, wykończenie powierzchni (mat, połysk, hardcoat)?
- tolerancje cięcia: czy do wymiarów montażowych dodano odpowiednie tolerancje (wykrojnik ±0,2 mm, laser ±0,3 mm)?
- wymiary kieszeni: czy zweryfikowano, że głębokość wybrania odpowiada całkowitej grubości panelu z klejem?
Kompletny pakiet zapytania ofertowego (ang. RFQ) powinien zawierać:
- rysunek techniczny w formacie DXF, STEP lub PDF,
- plik graficzny (AI lub PDF) z kolorami wg wzornika Pantone lub RAL,
- schemat obwodu lub opis wyprowadzeń,
- specyfikację złącza (typ, raster, długość taśmy),
- wymagania środowiskowe (temperatura pracy, ekspozycja na środki chemiczne, wymagane certyfikaty),
- dane produkcyjne (planowana ilość prototypów, szacowana produkcja roczna).
Projekt zaczyna się od obudowy
Konstruktor z pierwszego akapitu mógł uniknąć poprawki. Wystarczyło, żeby przed zamknięciem dokumentacji przeszedł przez tę checklistę. Sprawdził głębokość kieszeni. Doliczył grubość kleju. Określił orientację styków. Zaplanował pętlę serwisową.
Każdy z tych punktów to decyzja, którą podejmuje się raz, na etapie rysunku i każdy rozstrzyga o tym, czy prototyp wróci do poprawki, czy od razu trafi na linię produkcyjną – dlatego w Qwerty każdy projekt zaczynamy od pytań o obudowę.