Powrót
 14 października 2026
Wyobraźmy sobie zakład produkujący komponenty samochodowe, w którym znajduje się czterdzieści pięć maszyn CNC; część z nich pamięta lata dziewięćdziesiąte, część jest nowsza. Sterowniki pozbawione portów sieciowych pracują obok pulpitu analitycznego w chmurze, który w czasie rzeczywistym oblicza wskaźnik efektywności maszyn. Dwa światy na jednej hali: analogowy i cyfrowy, ale łączy je panel operatorski, przez który człowiek wprowadza dane do systemu.
Cyfrowa transformacja produkcji rzadko zaczyna się od algorytmu albo od serwera w chmurze. Zaczyna się od punktu, w którym operator dotyka maszyny. Panel HMI (ang. Human-Machine Interface, interfejs między człowiekiem a maszyną) i jego fizyczna warstwa wejściowa decydują o tym, czy dane trafiające do systemów nadzorczych są wiarygodne. Gdy interfejs zawodzi, cała architektura IoT/SCADA (system nadzoru i zbierania danych produkcyjnych) traci fundament.
Z perspektywy inżyniera odpowiedzialnego za ciągłość produkcji niezawodność panelu operatorskiego waży tyle samo, co stabilność sieci czy poprawność algorytmu analitycznego, a bywa, że więcej, bo od panelu zależy jakość informacji u źródła.
Panel operatorski w erze Przemysłu 4.0
Jeszcze kilkanaście lat temu panel HMI pełnił jedną funkcję: pokazywał stan maszyny. Temperatura, obroty, stan cyklu. Operator patrzył, reagował, wracał do swoich zadań. Dziś ten sam panel gromadzi dane z czujników, przetwarza je lokalnie w trybie edge computing (przetwarzanie brzegowe, czyli analiza danych bezpośrednio na poziomie maszyny, bez przesyłania ich najpierw do centralnego serwera) i przekazuje do systemów nadrzędnych: MES (zarządzanie realizacją produkcji), ERP (planowanie zasobów przedsiębiorstwa), chmury analitycznej.
Do komunikacji z otoczeniem wykorzystuje protokoły takie jak MQTT (lekki standard przesyłania informacji w modelu „publikuj i subskrybuj”, zaprojektowany specjalnie z myślą o urządzeniach IoT) czy OPC UA (otwarty protokół zapewniający bezpieczną wymianę danych między urządzeniami różnych producentów). Wizualizację procesu udostępnia w przeglądarce internetowej dzięki technologiom HTML5 i SVG, co pozwala operatorom i menedżerom monitorować produkcję ze smartfona, tabletu, a nawet z zegarka.
W folderze producenta każdy panel „wspiera IoT”, ale na hali produkcyjnej po kilku miesiącach pracy widać, który interfejs faktycznie wytrzymuje warunki przemysłowe, a który projektowano z myślą o prezentacji handlowej.
Od sterownika do chmury
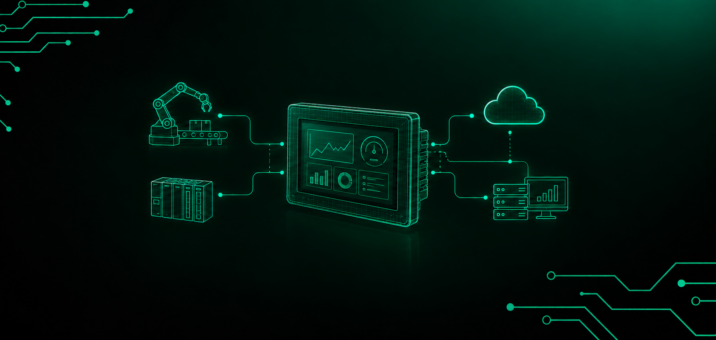
Dane produkcyjne pokonują drogę od czujnika na maszynie, przez sterownik PLC (programowalny sterownik logiczny, odpowiedzialny za sterowanie procesem), panel HMI, aż po systemy nadzorcze SCADA i MES, a stamtąd do chmury analitycznej. Na każdym etapie tej drogi coś może się zgubić, opóźnić albo przekłamać.
Architektura połączeń wygląda różnie w zależności od skali i wieku zakładu. W prostszym modelu system SCADA odczytuje dane bezpośrednio ze sterownika PLC, z którym połączony jest panel. W bardziej zaawansowanym panel HMI sam pełni rolę bramy IIoT (Przemysłowego Internetu Rzeczy): agreguje dane z wielu źródeł, wstępnie je przetwarza i przesyła do bazy MES lub chmury. Kanałami przesyłu mogą być REST API (interfejs do automatycznej wymiany danych), protokół FTP (do przesyłania plików) albo zapytania SQL (do komunikacji z bazami danych).
Fizycznie panele łączą się z infrastrukturą sieciową zakładu najczęściej przez Ethernet (gniazda RJ45), rzadziej przez starsze porty szeregowe (RS-232, RS-485) lub USB. Protokoły wymiany danych stanowią osobną warstwę:
- OPC UA zapewnia bezpieczną, wieloplatformową komunikację między urządzeniami różnych producentów,
- MQTT minimalizuje obciążenie sieci przy przesyłaniu danych do chmury,
- Modbus TCP lub RTU to prosty, powszechny standard łączący panel ze sterownikami PLC,
- Profinet, EtherNet/IP i EtherCAT wspierają komunikację w czasie rzeczywistym w zakładach o bardziej złożonej infrastrukturze.
Wybór architektury określa, kto w organizacji kontroluje przepływ danych produkcyjnych i jak szybko informacja o anomalii dociera do osoby, która może na nią zareagować. Zbyt wolny przepływ oznacza decyzję podjętą za późno. Zbyt zagmatwany oznacza decyzję podjętą na złych danych.
Komunikacja, zasilanie, diagnostyka
Zdecydowana większość opóźnień w skalowalnych systemach rozproszonych wynika z warstwy komunikacyjnej, a więc z tego, jak urządzenia wymieniają między sobą informacje. W tym obszarze największym wyzwaniem pozostaje różnorodność sprzętu. Zakłady eksploatują maszyny od kilkunastu producentów, każdy z własnym, często zamkniętym protokołem.
Rozwiązaniem jest migracja na otwarte standardy (OPC UA, MQTT), ale w przypadku maszyn sprzed dwudziestu czy trzydziestu lat, pozbawionych cyfrowych interfejsów, oznacza to modernizację (tzw. retrofitting): doposażenie starszego sprzętu w zewnętrzne czujniki (poboru prądu, wibracji, temperatury) i bramki IoT zamieniające sygnały analogowe na cyfrowe. Tam, gdzie poprowadzenie kabli jest utrudnione, pojawiają się technologie bezprzewodowe: LoRaWAN (sieć o dużym zasięgu i niskim zużyciu energii) albo przemysłowe sieci 5G zapewniające niskie opóźnienia.
Do tego dochodzi łączenie sieci IT i OT, czyli infrastruktury biurowej z produkcyjną. Rodzi ono zarówno problemy z fragmentacją danych, jak i zagrożenia cybernetyczne. Architektura musi opierać się na segmentacji sieci (podział na odrębne strefy za pomocą technologii VLAN), strefach DMZ (bufor bezpieczeństwa między siecią wewnętrzną a zewnętrzną) i zaporach ogniowych izolujących systemy sterowania od ruchu internetowego.
Zasilanie w środowisku Przemysłu 4.0 przestało być kwestią podłączenia kabla. Technologia PoE (Power over Ethernet) pozwala przesyłać dane i zasilanie jednym kablem skrętki (najczęściej kategorii 5e lub 6), co upraszcza instalację i zmniejsza liczbę potencjalnych punktów awarii. Systemy UPS (zasilanie awaryjne) i buforowanie danych przy spadku napięcia chronią przed utratą informacji podczas nagłych przerw. Urządzenia IIoT muszą przy tym wytrzymywać przepięcia, zakłócenia elektromagnetyczne i skrajne temperatury. Sól, wilgoć, chemikalia. Warunki, w których konsumencka elektronika nie przetrwałaby tygodnia.
Diagnostyka ewoluuje od modelu reaktywnego (naprawa po awarii) do predykcyjnego. Predykcyjne utrzymanie ruchu (ang. Predictive Maintenance) opiera się na czujnikach wibracji i temperatury zintegrowanych z panelem HMI, które uczą się charakterystyki pracy maszyny i sygnalizują anomalie, zanim dojdzie do fizycznej awarii. Mimo oczywistych korzyści wciąż niewiele firm w pełni zbiera i analizuje dane diagnostyczne ze swoich maszyn.
Od kwietnia 2026 roku, wraz z wejściem w życie polskiej ustawy wdrażającej dyrektywę NIS2, odpowiedzialność za cyberbezpieczeństwo systemów OT (w tym paneli SCADA i HMI) spoczywa bezpośrednio na zarządach przedsiębiorstw. Diagnostyka przeniosła się z działu utrzymania ruchu do agendy zarządu.
Producent interfejsu w projekcie IoT
Producent komponentu HMI, który dostarcza sam panel bez kontekstu integracyjnego, zostawia klienta z układanką bez instrukcji. W projekcie IoT rola producenta wykracza daleko poza fizyczną dostawę sprzętu.
Pierwsza zdolność, którą musi zapewnić, to wieloprotokołowość i zgodność międzysystemowa. Współczesne panele HMI integrują setki sterowników komunikacyjnych, bo w jednym zakładzie mogą pracować maszyny kilkunastu producentów, każda z innym standardem wymiany danych. Panel obsługujący jeden protokół ogranicza projekt, zamiast go upraszczać.
Druga zdolność to odporność środowiskowa. Stopnie ochrony IP65, IP67, a w branży spożywczej IP69K (odporność na mycie pod ciśnieniem w wysokiej temperaturze), odporność na zakłócenia elektromagnetyczne, praca w temperaturach od kilkunastu stopni poniżej zera do kilkudziesięciu powyżej. Interfejs, który nie przetrwa warunków hali, staje się luką w całej architekturze systemu nadzoru.
Trzecia to zamykanie luki kompetencyjnej między światem IT a OT. Automatycy, którzy od lat programują sterowniki PLC, mierzą się z protokołami i architekturami rodem z informatyki korporacyjnej. W drugą stronę: informatycy projektujący systemy chmurowe nie zawsze rozumieją specyfikę sieci produkcyjnych. Producent, który oprócz sprzętu dostarcza dokumentację, szkolenia i wsparcie integracyjne, realnie przyspiesza wdrożenie i obniża ryzyko błędów na styku dwóch światów.
Jeszcze jedna rola, często pomijana: wsparcie dla modernizacji starszych maszyn. Bramki i konwertery pozwalające podłączyć starsze porty szeregowe do nowoczesnych sieci Ethernet, funkcje Pass-Through (zdalne programowanie sterownika PLC przez podłączony panel) – bez tych narzędzi modernizacja starszego sprzętu byłaby niemożliwa lub nieopłacalna.
Gdzie interfejs decyduje o ciągłości produkcji?
Producent komponentów samochodowych, od którego zaczyna się ten tekst, po doposażeniu 45 starszych maszyn CNC w czujniki IoT i panele operatorskie odnotował wzrost OEE (wskaźnika efektywności wykorzystania maszyn) oraz redukcję nieplanowanych przestojów. Zysk wynikał z tego, że dane z fizycznego interfejsu zaczęły trafiać tam, gdzie ktoś mógł na nie zareagować.
Na zautomatyzowanych liniach montażowych roboty typu SCARA (szybkie manipulatory stosowane w operacjach przenoszenia, lutowania i pakowania) synchronizują ruch ramienia z prędkością taśmy transportowej. Operator reaguje przez panel HMI bez zatrzymywania linii. Awaria interfejsu oznacza tu przestój całej produkcji, a nie jednego stanowiska.
W branży farmaceutycznej systemy nadzorcze prowadzą cyfrowe rejestry partii (ang. batch records), zapewniając pełną identyfikowalność każdej serii leku. Klawiatura membranowa odporna na mycie ciśnieniowe eliminuje osobne urządzenia wejściowe i zmniejsza ryzyko błędu przy ręcznym przepisywaniu danych. Tam, gdzie stawką jest bezpieczeństwo pacjenta, fizyczny interfejs staje się elementem systemu jakości.
W intralogistyce panele HMI zainstalowane na wózkach widłowych, zintegrowane z systemem WMS (zarządzanie magazynem), automatycznie kierują operatora do właściwej komórki magazynowej. Klawiatury numeryczne pełnią tu rolę narzędzia do wprowadzania danych: kody dostępu, parametry zlecenia, potwierdzenia kompletacji. Błąd przy wprowadzaniu oznacza wysyłkę niewłaściwego towaru.
Jak to wygląda u nas w Qwerty?
W Qwerty na interfejs wejściowy patrzymy jak na element architektury systemu, a nie osobny komponent zamawiany z katalogu. Każdy projekt klawiatury membranowej, foliowej czy numerycznej przeznaczonej do współpracy z panelem HMI zaczyna się od analizy kontekstu, w którym urządzenie ma pracować.
Bierzemy pod uwagę:
- wymagany stopień ochrony IP, odporność na zakłócenia elektromagnetyczne (EMC), zakres temperatur, rodzaj substancji chemicznych obecnych w otoczeniu,
- wymiary, sposób montażu, typ złączy, integracja z obudową i oknem wyświetlacza,
- ryzyko błędu operatorskiego przy wielogodzinnej obsłudze, czytelność oznaczeń, siłę aktywacji przycisków,
- przewidywany czas eksploatacji, planowana modernizacja, ewentualne zmiany w architekturze systemu,
- wymagania branżowe, a więc HACCP w przemyśle spożywczym, AQAP w sektorze obronnym, normy czystości w farmacji.
Hala na Śląsku, maszyny z lat dziewięćdziesiątych obok pulpitu analitycznego w chmurze. Ten obraz dobrze pokazuje, że Przemysł 4.0 zaczyna się od punktu, w którym operator wprowadza dane do systemu. Jeśli jest on źle zaprojektowany, cała architektura stoi na kruchym fundamencie. Dlatego fizyczny interfejs traktujemy jako element konstrukcji.