Zurück
 September 14 2026
Im Juni 2025 gelangten zwei Messgeräte des polnischen Unternehmens Svantek an Bord der Internationalen Raumstation: das Lärmdosimeter SV 104A und der Schallpegelmesser SV 971A. Die Mission Axiom-4, an der auch der polnische ESA-Astronaut Sławosz Uznański-Wiśniewski teilnahm, umfasste unter anderem das Experiment Wireless Acoustics zur Durchführung akustischer Messungen auf der Station. Die Bedingungen auf der ISS lassen keinen Spielraum für Fehler. Das konstante Geräusch von Ventilatoren und Lebenserhaltungssystemen liegt bei etwa 72 dBA, Vibrationen der Stationsstruktur erzeugen falsche Sensorwerte, und Wartungsmöglichkeiten gibt es praktisch nicht. Ein Messgerät funktioniert über die gesamte Missionsdauer zuverlässig – oder es wird unbrauchbar.
Svantek hat diese Prüfung bestanden. Beide Geräte wurden vor dem Start und nach ihrer Rückkehr zur Erde in einem akkreditierten Kalibrierlabor kalibriert, das die Anforderungen der Norm PN-EN ISO/IEC 17025 erfüllt. Die Bedingungen im Weltraum veränderten die messtechnischen Eigenschaften nicht über die zulässigen Toleranzen hinaus.
Diese Geschichte scheint weit von der Realität in Produktionshallen entfernt zu sein. Doch der Abstand ist nur scheinbar. Ein CNC-Maschinenbediener in der Nachtschicht ist denselben Belastungskategorien ausgesetzt wie ein Astronaut: Hintergrundlärm von mehr als 85 dB, Vibrationen, die von der Maschine auf das Bedienpanel übertragen werden, elektromagnetische Störungen durch Frequenzumrichter und Schweißanlagen sowie Temperaturen von bis zu 40 °C bei einer Luftfeuchtigkeit von über 80 %. Die Dimension ist eine andere, die Logik jedoch identisch. Eine HMI-Schnittstelle – also das Bedienpanel, über das der Mensch mit der Maschine kommuniziert – funktioniert entweder zuverlässig unter allen Bedingungen oder verursacht Stillstände, Bedienfehler und Kosten, die niemand im Budget vorgesehen hat.
Bedienerermüdung beginnt bei der Schnittstelle
Die NASA verwendet seit Jahren den Fragebogen NASA-TLX (Task Load Index), um die Belastung einer Person bei der Bedienung eines Geräts zu messen. Der Fragebogen unterteilt die Belastung in sechs Dimensionen: körperliche, geistige und zeitliche Belastung, Leistung, Anstrengung und Frustration. Unabhängig davon bewerten Astronauten die Bordausrüstung auch im Hinblick auf ihre Benutzerfreundlichkeit. Die leichten und einfach am Raumanzug zu befestigenden Svantek-Dosimeter erhielten die höchsten Bewertungen hinsichtlich ihrer Unaufdringlichkeit – also der Fähigkeit eines Geräts, zu arbeiten, ohne den Alltag des Nutzers zu beeinträchtigen.
In Produktionshallen wird die Aufgabenbelastung nur selten formal bewertet. Die Folgen einer schlecht gestalteten Schnittstelle sind jedoch identisch: Ermüdung der Hände nach acht Stunden beim Betätigen schwergängiger Tasten, Nackenschmerzen durch das ständige Blicken auf ein im falschen Winkel montiertes Bedienpanel und Frustration, wenn keine Rückmeldung erfolgt, ob die Maschine einen Befehl registriert hat.
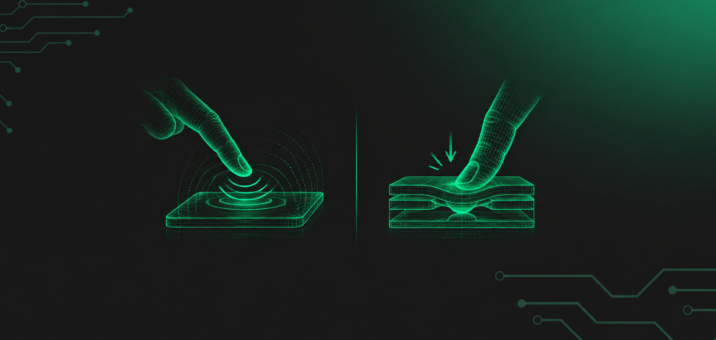
Die Ergonomie einer HMI löst diese Probleme bereits auf Konstruktionsebene. Glasfronten in Verbindung mit kapazitiven Touchpanels entlasten die Hände des Bedieners. Für die Aktivierung einer solchen Schnittstelle ist kein Druck erforderlich; es genügt, einen Finger an die Oberfläche heranzuführen. Folientastaturen sind dagegen weniger als einen Millimeter dick und lassen sich so montieren, dass sie der natürlichen Handhaltung des Bedieners entsprechen.
Andere Konstruktionsmerkmale reduzieren die geistige Belastung. Membrantastaturen mit Prägungen und Metallkuppeln vermitteln unter dem Finger ein fühlbares „Klick“-Gefühl – eine eindeutige Bestätigung, dass das System den Tastendruck registriert hat. Der Bediener muss den Blick nicht vom überwachten Prozess abwenden. Die Berührung allein genügt. Wo bereits der konstante Hintergrundlärm die mentale Ermüdung erhöht, vermeiden leise Tasten zusätzliche akustische Reize.
Die grafische Schicht der Schnittstelle kann zertifizierte Braille-Kennzeichnungen enthalten und damit eine Identifikation einzelner Tasten ohne Hinsehen ermöglichen. LEDs können direkt in die mehrschichtige Struktur der Tastatur integriert werden und den Bediener über die Farbe der Hintergrundbeleuchtung über den Prozessstatus informieren, ohne dass Daten auf einem externen Bildschirm abgelesen werden müssen.
In der technischen Spezifikation wirkt jedes Bedienpanel ergonomisch. Erst in der Nachtschicht, bei 85 dB Hintergrundlärm und 36 °C in der Halle, zeigt sich, welche Schnittstelle den Menschen tatsächlich entlastet.
Schutz vor elektromagnetischen Störungen
Jedes zusätzliche Kabel auf der Internationalen Raumstation bedeutet zusätzliches Gewicht, ein höheres Risiko elektromagnetischer Schleifen und potenzielle Störungen empfindlicher Bordsysteme. Deshalb entwickelte Svantek seine Messgeräte mit drahtloser Datenübertragung über Bluetooth. Das kompakte, kabellose System wurde bereits auf der Erde vor dem Start der Mission einer vollständigen Prüfung der elektromagnetischen Verträglichkeit unterzogen.
Produktionshallen sind kein Orbit, können aber hinsichtlich der Dichte von Störquellen ebenso anspruchsvoll sein. Elektromotoren, Frequenzumrichter, Lichtbogenschweißgeräte und Induktionssysteme. Jedes dieser Geräte erzeugt ein elektromagnetisches Feld, das den Betrieb eines Bedienpanels beeinträchtigen kann. Die Folge kann banal und zugleich gefährlich sein: ein unbeabsichtigter Wechsel des Betriebsmodus, ein falscher Parameterwert oder ein Einfrieren der Schnittstelle in einem kritischen Moment des Produktionszyklus.
Die Antwort auf diese Gefahr ist eine direkt in die Struktur der Schnittstelle integrierte Abschirmung. Folientastaturen bestehen aus mehreren Schichten flexibler Polyesterfolie, auf denen leitfähige Leiterbahnen mit silberflockenbasierten Lacken gedruckt werden. In diese mehrschichtige Struktur lassen sich drei Arten von Schutzabschirmungen integrieren:
- ESD-Abschirmung – schützt die Schaltung vor elektrostatischen Entladungen, also einer plötzlichen Übertragung elektrischer Ladung, beispielsweise von der Hand des Bedieners auf das Panel;
- EMI-Abschirmung – blockiert Störungen, die durch elektromagnetische Felder benachbarter Maschinen erzeugt werden;
- RFI-Abschirmung – dämpft hochfrequente Funkstörungen, beispielsweise durch drahtlose Kommunikationssysteme in der Halle.
Die gesamte Struktur bleibt weniger als einen Millimeter dick. Die Abschirmung wird bereits ab der Entwicklungsphase zu einem Bestandteil der Konstruktion und mit dem übrigen Aufbau der Tastatur integriert. Sie ist kein separates Bauteil und benötigt daher keinen zusätzlichen Einbauraum. So entsteht ein dünnes, ästhetisches Gerät mit hoher Widerstandsfähigkeit gegenüber elektromagnetischen Störungen, wie sie in der Schwerindustrie zu erwarten sind.
Vibrationen, Stöße und eine Million Betätigungen
Während der Mission Axiom-4 bestand eine der Herausforderungen in plötzlichen Erschütterungen der Stationsstruktur, die Messartefakte verursachen konnten – also falsche Messwerte ohne Zusammenhang mit dem tatsächlich gemessenen Parameter. Das Svantek-Team löste das Problem durch die Einführung digitaler Ereignismarker, die bei starken Vibrationen aktiviert wurden. Dadurch konnten die Analytiker gestörte Datenabschnitte präzise identifizieren und ausschließen. Trotz der instabilen Umgebung blieben die Messungen zuverlässig.
Eine Produktionshalle bietet diesen Komfort nicht. Eine an einer vibrierenden Maschine montierte Schnittstelle hält den Schwingungen entweder ohne Funktionsverlust stand oder beginnt mit der Zeit, falsche Signale zu erzeugen, elektrische Kontakte an Verbindungsstellen zu verlieren oder an Befestigungspunkten Risse zu entwickeln. Herkömmliche mechanische Schalter, die aus beweglichen Federn, Plättchen und Rastmechanismen bestehen, sind dafür anfällig. Lose Bauteile geraten mit den Maschinenschwingungen in Resonanz, verschleißen ungleichmäßig und fallen schließlich aus.
Membran- und Folientastaturen besitzen eine andere Architektur. Statt beweglicher Teile verwenden sie flexible Polyesterfolien mit leitfähigen Leiterbahnen auf Basis silberhaltiger Druckfarben. Kein Spiel, keine Federn und keine Bauteile, die in Resonanz geraten können. Diese Konstruktion macht sie widerstandsfähiger gegenüber kontinuierlichen Vibrationen und unbeabsichtigten Stößen.
Die Konstruktion allein reicht jedoch nicht aus. Bevor eine Schnittstelle in die Serienproduktion geht, muss sie eine Laborverifizierung mit drei Testarten durchlaufen.
Vibrationstests auf speziellen Prüftischen simulieren den Betrieb in der Nähe von Industriemaschinen. Das Gerät wird über längere Zeit Erschütterungen mit unterschiedlichen Frequenzen und Intensitäten ausgesetzt. Sensoren überwachen jede elektrische und mechanische Verbindung auf ihre Stabilität.
Stoßprüfungen bilden Situationen nach, in denen ein Bediener oder ein Gegenstand mit großer Kraft gegen das Panel schlägt. Die Prüfeinrichtungen erkennen Risse im Gehäuse, Mikroverformungen der Struktur und vor allem kurzzeitige Unterbrechungen der Elektronik an kritischen Befestigungspunkten.
Ermüdungsprüfungen verlaufen anders. Ein Robotersystem führt Millionen von Betätigungszyklen einzelner Tasten mit unterschiedlichen Betätigungskräften aus. Sensoren erfassen, ob sich die zur Aktivierung erforderliche Kraft nach einhunderttausend, fünfhunderttausend oder einer Million Wiederholungen verändert. Außerdem wird geprüft, ob die elektrischen Kontakte ihre Leitfähigkeit behalten.
Die Kombination aus einer flexiblen mehrschichtigen Architektur und strengen Prüfungen nach ISO-Normen und militärischen AQAP-Anforderungen ergibt eine Schnittstelle, die im Dauerbetrieb auf einer vibrierenden Maschine arbeiten kann, ohne ihre elektrische oder mechanische Kontinuität zu verlieren.
Warum ein Display nach einigen Monaten an Lesbarkeit verliert
Die meisten Standard-Displaypanels besitzen einen Luftspalt zwischen Bildschirm und äußerem Schutzglas. Hersteller bezeichnen diese Bauweise als „Air Gap“. Auf den ersten Blick scheint der Unterschied kosmetisch zu sein. Nach einigen Monaten in einer anspruchsvollen Umgebung wird er jedoch sofort sichtbar.
Licht wird an jeder Grenzfläche zwischen unterschiedlichen Materialien gebrochen: Glas, Luft und Display. Dadurch sinkt der Kontrast des Displays. Bei intensiver Hallenbeleuchtung erschweren Reflexionen das Ablesen von Parametern. Feuchtigkeit dringt in den Spalt ein, kondensiert auf der Displayoberfläche und bildet einen unter dem Glas sichtbaren Beschlag. In staubigen Umgebungen lagern sich feine Partikel im Inneren ab; ihre Entfernung erfordert die Demontage des Panels.
Optisches Bonding beseitigt diese Probleme. Dabei werden Display, Touchpanel und Frontglas mithilfe eines flüssigen oder festen optisch klaren Klebstoffs miteinander verbunden, der über die gesamte Kontaktfläche aufgetragen wird. Nach dem Aushärten existiert der Luftspalt nicht mehr.
Der Displaykontrast steigt, weil das Licht nicht mehr an zusätzlichen Materialgrenzen gebrochen wird. Reflexionen werden reduziert. Kondensation und das Eindringen von Staub werden physikalisch unmöglich, da kein Raum vorhanden ist, in dem sie auftreten könnten. Auch die mechanische Widerstandsfähigkeit des Displays nimmt zu: Der optische Klebstoff bildet eine zusätzliche Schicht, die Stöße dämpft.
Ergänzend kommen Beschichtungen auf dem äußeren Glas zum Einsatz:
- Antireflexionsarme AG-Beschichtung (Anti-Glare) streut harte Lichtreflexionen.
- Antireflexionsbeschichtung (Anti-Reflective, AR) reduziert spiegelnde Reflexionen.
- Oleophobe AF-Beschichtung (Anti-Finger) verringert die Sichtbarkeit von Fingerabdrücken auf der Touchoberfläche.
Bei Panels, die starken Stößen ausgesetzt sind, werden Kunststoffe oder Gläser eingesetzt, die IK-Schutzarten erfüllen. Diese definieren die Widerstandsfähigkeit des Gehäuses gegenüber Aufprallenergie in Joule.
In der technischen Spezifikation können sich ein Panel mit optischem Bonding und eines mit Luftspalt identisch darstellen. Nach einem halben Jahr in einer Lackiererei, bei Lösungsmitteldämpfen und Temperaturgradienten von mehr als 40 °C, wird eines von beiden noch lesbar sein. Das andere nicht.
Reproduzierbarkeit der Parameter in der Serienproduktion
Die Geschichte von Svantek auf der ISS liefert eine weitere, weniger spektakuläre, aber für jeden Hersteller grundlegende Lektion. Die Messgeräte kehrten mit identischen Parametern aus dem Orbit zurück. Die Kalibrierung in einem akkreditierten Labor gemäß PN-EN ISO/IEC 17025 zeigte, dass alle Abweichungen innerhalb der Standardtoleranzen lagen. Der Flug in den Orbit und zurück verursachte keinen messtechnischen Drift – also keine schleichende, unkontrollierte Veränderung der messtechnischen Eigenschaften des Geräts.
Daraus ergibt sich eine zentrale Frage: Wie kann ein Hersteller gewährleisten, dass die zehntausendste Tastatur, die die Produktionslinie verlässt, exakt dieselben Parameter besitzt wie der vom Konstrukteur freigegebene Prototyp? Die Antwort besteht aus drei Elementen.
Das erste ist eine hundertprozentige Produktionskontrolle. Jede einzelne Tastatur wird auf einem eigenen Prüfstand getestet. Die Prüfung umfasst die zur Aktivierung jeder Taste erforderliche Kraft, die Anzahl der Betätigungszyklen, die korrekte Montage von LEDs, Widerständen und Leiterplatten sowie die spektrophotometrische Farbübereinstimmung der grafischen Front mit einem freigegebenen Laborreferenzmuster. Der Kunde erhält das fertige Produkt zusammen mit einem individuellen Prüfbericht. Stichprobenartige Qualitätskontrollen, wie sie in vielen Industriezweigen üblich sind, werden hier nicht eingesetzt.
Das zweite Element sind Umweltsimulationen. Prototypen und Serienprodukte werden in Klimakammern Temperaturen von -40 °C bis +80 °C ausgesetzt. Dichtigkeitsprüfungen erfolgen nach IP-Normen, einschließlich IP68, das vollständige Dichtheit bei Beaufschlagung mit unter Druck stehendem Wasser und bei längerem Eintauchen verlangt. Staubkammern überprüfen, ob feine Feststoffpartikel in die Konstruktion eindringen.
Das dritte Element ist ein eigenes Forschungs- und Entwicklungslabor mit Prüf- und Messtechnik. Das Labor dient der kontinuierlichen Optimierung von Rezepturen für Farben, Lacke, leitfähige Druckfarben und Substrate sowie der Untersuchung des Verhaltens fertiger Schnittstellen unter simulierten Extrembelastungen. Dadurch ist der Hersteller nicht von externen Prüfinstituten abhängig, und die Iterationszeit verkürzt sich von Wochen auf Tage.
Wie sieht das bei Qwerty aus?
Qwerty betrachtet jedes HMI-Schnittstellenprojekt als ein System, in dem kein Element unabhängig von den übrigen funktioniert. Die Wahl der Aktivierungstechnologie – Membran, kapazitiv oder hybrid – ergibt sich aus der Analyse der Zielumgebung, des Belastungsprofils der Bediener und der geltenden normativen Anforderungen. Entscheidungen über die EMV-Abschirmung, die Art des optischen Bondings oder die IP-Schutzart werden bereits in der Spezifikationsphase getroffen, bevor der erste Prototyp entsteht.
Das Unternehmen verfügt über ein eigenes Forschungslabor, in dem neue Substrate, Farben, leitfähige Lacke und Drucktechnologien getestet werden. Jeder Prototyp durchläuft Klimaprüfungen von -40 °C bis +80 °C, Vibrations- und Stoßtests, eine IP68-Dichtigkeitsprüfung sowie Prüfungen der elektromagnetischen Verträglichkeit mit ESD-, EMI- und RFI-Abschirmung.
Die Serienproduktion unterliegt einer vollständigen Qualitätskontrolle. Jede Tastatur, die die Produktionslinie verlässt, wird auf einem eigenen Prüfstand hinsichtlich Betätigungskraft der Tasten, Stabilität der elektrischen Kontakte, korrekter Montage elektronischer Komponenten und Farbübereinstimmung der grafischen Front mit dem Referenzmuster geprüft. Die Verfahren erfüllen die Anforderungen der ISO-Normen sowie der NATO-AQAP-Standards, die in der Rüstungsindustrie eingesetzt werden.
Die jährliche Quote nichtkonformer Produkte bei Qwerty beträgt 0,24 %. Industrietastaturen können bei vielen Anbietern gekauft werden. Wir liefern jedoch eine Lösung, die einer vollständigen Laborverifizierung unterzogen wurde, bevor sie die Produktionslinie erreicht.
Die Messgeräte von Svantek kehrten von der Internationalen Raumstation mit unveränderten Parametern zurück – weder der Raketenstart noch die kosmische Strahlung oder die Vibrationen der Stationsstruktur hatten ihre Eigenschaften verändert. Dieses Ergebnis war die Folge von Entscheidungen, die bereits in der Entwicklungsphase getroffen wurden, und von Verfahren, die während der Produktion umgesetzt wurden. Eine industrielle Schnittstelle muss nicht in den Orbit fliegen. Sie sollte jedoch so entwickelt sein, als könnte sie es.