Zurück
 Oktober 26 2026
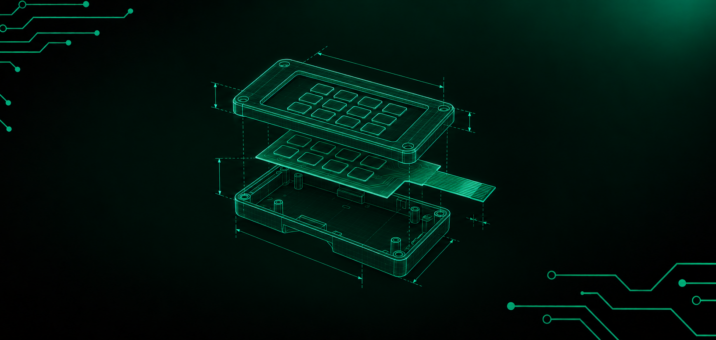
Der Konstrukteur schließt die Dokumentation ab. Die Gehäusezeichnung sieht gut aus, die Maße stimmen, die BOM (Bill of Materials, Stückliste) ist vollständig. Sechs Wochen später kommt der Prototyp zurück: An einer Kante steht die Tastatur ab, das Anschlusskabel ist 15 mm zu kurz und der Dichtheitstest nach IP67 wird nicht bestanden. Das Projekt muss überarbeitet werden, weil das Gehäuse nicht für die Membrantastatur konstruiert wurde.
Dieses Szenario wiederholt sich regelmäßig und hat fast immer dieselbe Ursache: Entscheidungen, die am Konstruktionsarbeitsplatz getroffen wurden, bevor jemand das Material überhaupt in der Hand hatte. Ein Gehäuse für eine Membrantastatur ist weit mehr als ein Behälter für Elektronik. Es ist Bestandteil des HMI-Systems (Human-Machine Interface, Mensch-Maschine-Schnittstelle), über das der Bediener ein Gerät steuert. Von ihm hängen die Dichtheit, die Lebensdauer und die Wartungskosten des gesamten Geräts ab.
Eine Membrantastatur ist zwischen 0,9 und 1,4 mm dick. Bei solchen Abmessungen beeinflusst jedes Zehntelmillimeter die Passgenauigkeit, die Verklebung und die Beständigkeit gegenüber Umwelteinflüssen. Berücksichtigt die Gehäusekonstruktion diese Faktoren nicht, kann kein Hersteller ein Panel liefern, das sich wie vorgesehen verhält.
Maßtoleranzen und Passgenauigkeit zwischen Panel und Gehäuse
Die zahlreichen Details beginnen mit der Tiefe der Gehäuseaussparung. Diese Aussparung, auch Tasche oder Aufnahme genannt, ist die Vertiefung, in die die Membrantastatur eingesetzt wird. Ist sie zu flach, stehen die Kanten des Panels über die Gehäuseoberfläche hinaus. Ist sie zu tief, entsteht ein Spalt, in den Feuchtigkeit und Schmutz eindringen können.
Eine Standard-Membrantastatur mit sechs Schichten, geprägten Tasten und metallischen Kontaktkuppeln – Bauteilen, die beim Drücken das charakteristische „Klicken“ erzeugen – ist zwischen 0,9 und 1,4 mm dick. Hinzu kommt die Montageklebeschicht. Der häufig verwendete Klebstoff 3M 467MP ist 0,06 mm dick, die stärkere Variante 3M 468MP dagegen 0,13 mm. Bei der Berechnung der Aussparungstiefe müssen die Gesamtdicke dieser Schichten und eine zusätzliche Reserve für mögliche Unebenheiten der Auflagefläche berücksichtigt werden.
Die Maßgenauigkeit der Tastatur selbst hängt vom Schneidverfahren ab. Ein Stahlstanzwerkzeug ermöglicht eine Toleranz von ±0,2 mm, beim standardmäßigen Laserschneiden liegt sie bei ±0,3 mm. Mit Hartwerkzeugen – speziell für ein bestimmtes Projekt gefertigten Stahlwerkzeugen – lassen sich ±0,05 mm erreichen. Diese Werte wirken sich unmittelbar auf das Erscheinungsbild aus: Das menschliche Auge erkennt bereits bei einer Spaltasymmetrie von 0,1 mm einen Unterschied. Auf einer Zeichnung ist eine Toleranz ein abstrakter Wert. Am fertigen Gerät wird daraus eine ungleichmäßige Kante, die auf den ersten Blick sichtbar ist.
Kunststoffe verhalten sich anders als Metalle. Ihr Wärmeausdehnungskoeffizient ist fünf- bis zehnmal höher. Bei großen Panels und Temperaturunterschieden von mehr als 50 °C können sich die Gehäuseabmessungen so stark verändern, dass eine bei Raumtemperatur ausgelegte Passung nicht mehr funktioniert. Wer dies nicht berücksichtigt, erhält möglicherweise einen Prototyp, der im Labor perfekt sitzt, sich im Winter auf der Fertigungshalle jedoch lockert.
Ein Parameter wird regelmäßig übersehen: der grafische Überstand, auch Overprint genannt. Dabei handelt es sich um einen zusätzlichen Farbüberstand von mindestens 0,5 mm entlang der Kanten des Panels sowie um Fenster und Öffnungen. Fehlt dieser Überstand, können nach dem Schneiden weiße Linien an den Kanten sichtbar werden.
Verklebung und Abdichtung
Der Klebstoff einer Membrantastatur erfüllt zwei Funktionen gleichzeitig: Er befestigt die Tastatur und dichtet die Verbindung ab. Seine Auswahl bestimmt die Haltbarkeit der Verbindung, die Beständigkeit gegenüber Umwelteinflüssen und die Fähigkeit, die erforderliche IP-Schutzart einzuhalten. Die IP-Schutzart ist ein internationales System zur Klassifizierung des Schutzes eines Gehäuses gegen Staub und Wasser. IP65 bedeutet vollständigen Staubschutz und Schutz gegen Strahlwasser; IP67 erlaubt ein zeitweiliges Untertauchen.
Die Entscheidung beginnt bei der Gehäuseoberfläche. Glatte Metalle und Kunststoffe mit hoher Oberflächenenergie, beispielsweise ABS oder Polystyrol, eignen sich gut als Untergrund für dünne Klebstoffe wie 3M 467MP. Raue Oberflächen erfordern eine dickere Klebeschicht, beispielsweise 3M 468MP. Besonders schwierig sind Werkstoffe mit niedriger Oberflächenenergie, darunter Polypropylen, Polyethylen und pulverbeschichtete Oberflächen. Hier sind Spezialklebstoffe wie 3M 9472LE erforderlich. Eine falsche Abstimmung zwischen Klebstoff und Untergrund gehört zu den am häufigsten gemeldeten Ursachen für nicht bestandene Dichtheitsprüfungen.
Die Breite des Klebestreifens entlang des Tastaturumfangs beeinflusst die Dichtwirkung unmittelbar. Je breiter der umlaufende Klebestreifen, desto besser die Barriere zwischen dem Geräteinneren und der Umgebung. Der Konstrukteur sollte dafür so viel Platz vorsehen, wie es die Geometrie des Panels zulässt.
Ein eigenes Thema ist die Abdichtung des Anschlusskabelausgangs. Das Anschlusskabel, in technischen Unterlagen als Tail bezeichnet, ist ein flaches, flexibles Element, das elektrische Signale von der Tastatur zur Hauptplatine des Geräts überträgt. Die Stelle, an der das Kabel durch eine Öffnung im Gehäuse geführt wird, ist die häufigste Schwachstelle der Abdichtung. Sie kann mit Silikonmasse, einer speziell ausgelegten Dichtung oder einer zusätzlichen Klebstoffschicht um die Öffnung abgedichtet werden. Ohne diese Sicherung erreicht das Gerät die angegebene Schutzart IP65 oder IP67 nicht, selbst wenn die Tastatur selbst fehlerfrei gefertigt wurde.
Bei der Konstruktion dichter Panels muss außerdem geklärt werden, wie sich die Belüftung der Tasten mit einem geschlossenen Gehäuse vereinbaren lässt. Jede Membrantaste benötigt einen Kanal, durch den die Luft beim Drücken entweichen kann. Dadurch entsteht das richtige „Klickgefühl“ – die taktile Rückmeldung, an der der Bediener erkennt, dass die Taste ausgelöst wurde. Bei Panels mit IP65 oder höher dürfen diese Kanäle nicht nach außen führen, da sie sonst einen Eintrittsweg für Wasser bilden. Eine Lösung sind intern belüftete, geschlossene Luftkanäle (internally vented), die den Druck innerhalb der Tastaturstruktur ausgleichen, ohne dass ein Kontakt zur Umgebung entsteht.
Ein Punkt muss bereits vor der Montage klar sein: Eine Membrantastatur lässt sich nach dem Aufkleben und Andrücken nicht beschädigungsfrei wieder entfernen. Druckempfindliche Acrylklebstoffe erreichen ihre volle Klebkraft erst, nachdem das Panel an das Gehäuse angedrückt wurde. Beim Ablösen werden die Klebe- und leitfähigen Schichten beschädigt. Jeder Montagefehler bedeutet daher, dass ein neues Panel benötigt wird.
Wandstärke und Festigkeit des Gehäuses
Die Intuition legt nahe, dass eine dickere Wand ein stabileres Gehäuse ergibt. Bei Kunststoffen gilt diese Regel jedoch nicht uneingeschränkt. Dicke Wandbereiche können beim Formen zu ungleichmäßiger Schwindung, Verzug des Formteils und Spannungsrissen führen. Statt die Konstruktion zu verstärken, können sie sie dadurch schwächen.
Die Steifigkeit eines Kunststoffgehäuses wird anders erreicht: durch Verstärkungsrippen, gekrümmte Oberflächen und eine möglichst gleichmäßige Wandstärke in der gesamten Konstruktion. Abrupte Wandstärkenänderungen sind Bereiche, in denen sich Spannungen konzentrieren. Ein gut konstruiertes Gehäuse kann dünn und dennoch steif sein, wenn seine Geometrie entsprechend ausgelegt ist.
Das wirkt sich direkt auf das Verhalten der Membrantastatur aus. Das Panel selbst ist zwischen 0,6 und 1,0 mm dick und kann Druck nicht eigenständig aufnehmen. Seine mechanische Belastbarkeit hängt von der Fläche ab, auf die es geklebt wird. Gibt das Gehäuse unter dem Finger des Bedieners nach, verformt sich die Tastatur mit. Die Kontaktkuppeln schließen den Stromkreis dann möglicherweise nicht mehr zuverlässig. Bei anspruchsvollen Konstruktionen kommen integrierte Acrylstützen zum Einsatz, die die Kontaktkuppeln vor Verformung durch starken, punktuellen Druck schützen.
Die Materialwahl hängt von den Einsatzbedingungen ab. Aluminiumprofile bieten hohe Maßstabilität und Schlagfestigkeit. Glasfaserverstärktes ungesättigtes Polyester (UP-GF) verbindet hohe Festigkeit mit geringem Gewicht. Frontplatten aus Glas schützen die Elektronik und sind abriebfest. Glasperlenverstärktes Polyamid (PA-GB) eignet sich für Geräte, die über Jahre unter anspruchsvollen Bedingungen betrieben werden.
Die Maßstabilität des Gehäuses bei Temperaturschwankungen wird mitunter übersehen, obwohl sie über die Lebensdauer des gesamten Systems entscheidet. Die Wärmeausdehnung von Kunststoffen kann ein Dichtungssystem innerhalb einer einzigen Betriebssaison beeinträchtigen. Ein Gehäuse, das im Labor die Schutzart IP67 einhält, muss diese nach einem Jahr Betrieb unter wechselnden Temperaturbedingungen nicht zwangsläufig noch erfüllen. Wandstärke und Geometrie müssen solche Veränderungen von Anfang an berücksichtigen.
Öffnungen für Steckverbinder, Kabel und Hintergrundbeleuchtung
Jede Öffnung im Gehäuse ist eine potenzielle Fehlerstelle. Das betrifft den Ausgang des Anschlusskabels, Öffnungen für Steckverbinder und Stromversorgungskabel sowie Fenster für Displays.
Für den Kabelausgang müssen mehrere Bedingungen gleichzeitig erfüllt sein. Die Öffnung muss frei von scharfen Kanten und Graten sein, da bereits kleine Beschädigungen die silbernen Leiterbahnen im Anschlusskabel unterbrechen können. Der minimale Biegeradius des Kabels beträgt 2 mm. Es darf niemals scharf abgeknickt werden. Seine Länge sollte eine sogenannte Serviceschlaufe berücksichtigen – eine Reserve von 15 bis 25 mm, die eine problemlose Montage ohne mechanische Zugbelastung ermöglicht. Ein zu kurzes Kabel kann dazu führen, dass sich die Kanten der Tastatur abheben und Leiterbahnen brechen.
Der Schutz vor elektrostatischer Entladung (ESD – einer plötzlichen Übertragung elektrischer Ladung, die empfindliche Elektronik beschädigen kann) erfordert, dass leitfähige Leiterbahnen im Inneren der Tastatur mindestens 12 mm von der Panelkante oder einer Öffnung entfernt liegen. Dieser Abstand vergrößert die Kriechstrecke und minimiert das Beschädigungsrisiko.
Anforderungen an die elektromagnetische Verträglichkeit und Abschirmung (EMI/RFI – Schutz vor Störungen, die zu fehlerhaften Messwerten oder einem Neustart des Geräts führen können) können eine zusätzliche Aluminiumfolienschicht oder einen Silberdruck erforderlich machen. Diese zusätzliche Schicht erhöht die Gesamtdicke des Panels und muss bei der Berechnung der Gehäuseaussparung berücksichtigt werden. Die Abschirmung benötigt außerdem einen Erdungspunkt, der üblicherweise über einen Metallstift oder einen zusätzlichen Kontakt im Anschlusskabel realisiert wird, der mit der Gehäusemasse verbunden ist.
Displayfenster für LCD- und TFT-Displays müssen präzise dimensioniert werden. Ein zu kleines Fenster verdeckt einen Teil des angezeigten Bildes. Ein zu großes Fenster kann interne Konstruktionselemente freilegen. Durch optisches Bonding, bei dem der Luftspalt zwischen Display und Frontplatte beseitigt wird, verbessern sich Kontrast und Lesbarkeit; außerdem wird Kondensation im Inneren verhindert. Standardfenster bieten eine Lichtdurchlässigkeit von etwa 92 %. Für Displayfenster werden zudem kratzfeste Hartbeschichtungen (Hardcoat) verwendet.
Die Hintergrundbeleuchtung stellt eine eigene Herausforderung dar. Eine herkömmliche Membrantastatur ist zu dünn, um SMD-LEDs aufzunehmen – kleine Halbleiterbauteile, die direkt auf der Oberfläche einer Leiterplatte montiert werden. Ihre Integration kann das Prägen der Frontfolie (Embossing, also das Formen erhabener Bereiche auf der Paneloberfläche) oder zusätzliche Distanzschichten (Spacer) erfordern. Dadurch kann die Gesamtdicke des Panels auf etwa 4 mm steigen. Der Konstrukteur muss diese Änderung bei der Tiefe der Gehäuseaussparung berücksichtigen. Bei mehreren LEDs kann außerdem Licht zwischen benachbarten Tasten austreten. Dieses Problem lässt sich durch lichtabsorbierende Materialien und strukturierte Lackschichten reduzieren.
Elektrische Steckverbinder müssen in der Dokumentation eindeutig spezifiziert sein. Häufig kommen Crimpflex-Steckverbinder mit einem Rastermaß von 2,54 mm zum Einsatz, wobei das Rastermaß den Abstand zwischen den Kontakten bezeichnet. Alternativ werden Anschlusskabel für ZIF-Steckverbinder (Zero Insertion Force) verwendet. Bei diesen Steckverbindern wird das Kabel ohne nennenswerten Einsteckwiderstand eingeschoben und anschließend durch eine Verriegelung fixiert. Übliche Rastermaße sind 1,0 mm, 1,25 mm oder 2,54 mm.
Die Dokumentation muss die Kontaktorientierung eindeutig festlegen: Kontakte nach oben oder nach unten. Ein nicht passendes Rastermaß zwischen Anschlusskabel und Steckverbinder auf der PCB (Printed Circuit Board, Leiterplatte, auf der die elektronischen Komponenten des Geräts montiert sind) fällt möglicherweise erst beim ersten Einschalten des Prototyps auf.
Die häufigsten Fehler in der Konstruktionsdokumentation
Materialfehler entstehen beispielsweise, wenn für geprägte Tastenbereiche Polycarbonat (PC) eingesetzt wird. Polycarbonat ist steif und kann nach vergleichsweise kurzer Betriebsdauer in den Biegezonen Mikrorisse entwickeln. Polyester (PET) hält mehr als eine Million Betätigungszyklen aus. Auf dem Datenblatt mag der Unterschied zwischen diesen Werkstoffen gering erscheinen. Nach einem Jahr im Produktionseinsatz kann er darüber entscheiden, ob das Panel ersetzt werden muss. Ein weiterer häufiger Materialfehler ist eine zu flache Gehäuseaussparung – beispielsweise 0,5 mm bei einem Panel, dessen Dicke einschließlich Kontaktkuppeln und Hintergrundbeleuchtung bis zu 1,4 mm erreichen kann.
Fehler bei Elektronik und Anschlüssen betreffen vor allem das Anschlusskabel. Wird dessen Länge ohne Reserve für eine Serviceschlaufe ausgelegt, entstehen mechanische Spannungen, die zum Bruch von Leiterbahnen führen können. Fehlt die Definition der Kontaktorientierung bei einem ZIF-Steckverbinder, kann das Kabel falsch montiert werden. Ein nicht passendes Rastermaß zwischen Anschlusskabel und PCB-Steckverbinder – beispielsweise 1,0 mm statt 0,5 mm – wird oft erst beim Versuch sichtbar, das fertige Panel anzuschließen.
Fehler bei der Abdichtung entstehen, wenn die IP-Schutzart als Eigenschaft der Tastatur allein betrachtet wird. Tatsächlich wird IP65 oder IP67 durch das Gesamtsystem erreicht: Tastatur, Gehäuse und Abdichtung der Kabelöffnung. Versagt auch nur eines dieser Elemente, wird die Dichtheitsprüfung nicht bestanden. Ein typischer Fehler ist die Verwendung eines dünnen Klebstoffs auf einer rauen oder pulverbeschichteten Oberfläche, für die eine dickere Klebeschicht erforderlich wäre.
Grafikfehler werden mitunter unterschätzt, obwohl sie sowohl die Optik als auch die Haltbarkeit beeinflussen. Fehlt der Overprint-Überstand von mindestens 0,5 mm, können nach dem Schneiden weiße Linien an den Kanten entstehen. Werden die Grafiken auf der Außenseite statt auf der Innenseite der Frontfolie gedruckt, nutzen sie sich durch Reinigung und UV-Strahlung schneller ab. Dateien mit zu geringer Auflösung oder in einem ungeeigneten Rasterformat können zu ausgefransten Linien auf dem fertigen Produkt führen.
Wie gehen wir bei Qwerty vor?
Bei Qwerty betrachten wir die Gehäusekonstruktion als erste Phase der Zusammenarbeit. Bevor wir das Frontmaterial oder die Prägeart der Membrantastatur auswählen, analysieren wir die Einsatzumgebung des Geräts: Handelt es sich um einen sterilen Krankenhausraum, eine staubige Industriehalle oder das Deck eines Schiffes? Jeder dieser Einsatzbereiche erfordert andere Materialentscheidungen, eine andere Abdichtung und eine andere Klebstoffauswahl.
Unser Maschinenpark und unsere Produktionsprozesse ermöglichen eine Präzision, mit der sich einige Probleme bereits zu Beginn vermeiden lassen. Laserschneiden mit optischer Kontrolle erreicht eine Toleranz von 0,05 mm. Optisches Bonding beseitigt den Luftspalt und das damit verbundene Kondensationsrisiko. SMD-Komponenten werden auf Bestückungsautomaten montiert, die miniaturisierte elektronische Bauteile aufnehmen und präzise auf der Leiterplatte platzieren. So lassen sich gleichbleibende elektrische Eigenschaften in der Serienproduktion sicherstellen.
Jede neue Serie durchläuft mehrstufige Prüfungen auf Schlagfestigkeit, Vibrationsbeständigkeit und Dichtheit. Als einziger Anbieter auf dem Markt bieten wir eine Garantie von 36 Monaten auf unsere Produkte. Bei konstruktiven Änderungen gilt eine Reaktionszeit von 24 Stunden.
Aus unserer Sicht umfasst ein typisches Projekt die Analyse mehrerer miteinander verbundener Faktoren:
- Einsatzumgebung und Betriebsbedingungen des Geräts.
- Auswahl des Frontmaterials (PET, PC oder Glas) anhand mechanischer und chemischer Anforderungen.
- Integration von Displays, Hintergrundbeleuchtung und Bedienelementen in eine gemeinsame Struktur.
- Optimierung der Aussparungsmaße und Toleranzen für das jeweilige Schneidverfahren.
- Auslegung des vollständigen Dichtungssystems einschließlich des Anschlusskabelausgangs.
Viele Hersteller von Membrantastaturen fertigen ihre Produkte einfach nach den bereitgestellten Unterlagen. Bei Qwerty beginnen wir damit, Fragen zu diesen Unterlagen zu stellen.
Checkliste vor der Produktionsfreigabe
Bevor Sie die Konstruktionsdateien finalisieren, sollten